溶接スラグとは?出る理由とスパッタとの違い、取り方・スラグ巻き込みの防ぎ方を解説

こんにちは、溶接棒・溶接機材の通販専門店 WELD ALL(ウエルドオール)です。
被覆アーク溶接をすると、ビードの表面がガラスのような黒っぽい膜で覆われます。
これが「スラグ」です。
現場では「ノロ」と呼ばれることもあります。
「スラグは何のために出るの?」「スパッタとは何が違うの?」「うまくはがれないのはなぜ?」と疑問に思われる方も多いのではないでしょうか。
この記事では、溶接スラグの正体と出る理由、スラグが出る溶接・出ない溶接、溶接棒の種類によるスラグの違い、スパッタとの違い、スラグの取り方、そして溶接欠陥の一つである「スラグ巻き込み」の原因と防ぎ方までを、日本溶接協会の解説やメーカーの公表値をもとにわかりやすく解説します。
目次
溶接スラグとは?

溶接スラグとは、アーク溶接のときに溶けた金属の表面に浮かび上がり、冷えて固まった非金属のかすのことです。
溶接棒の被覆剤やワイヤーの中のフラックスが溶けてできるもので、ビードの上をガラス状の膜となって覆います。
溶接が終わったあとにハンマーなどでたたくと、パリパリとはがれ落ちます。
スラグの正体は「酸化物」
日本溶接協会の解説によると、スラグは酸化物が主体です。
溶けた金属の中に入り込んだ余分な酸素が、溶接材料に含まれるケイ素(Si)やマンガン(Mn)と結びつき、二酸化ケイ素(SiO2)や酸化マンガン(MnO)となって表面に浮き上がったものがスラグです。
つまりスラグは、溶接金属の中から不純物(酸素)を取り除いた結果として出てくるもので、単なる「ごみ」ではありません。
スラグの3つの役割
スラグには、次のような役割があります。
- 不純物を取り除く:溶けた金属の中の余分な酸素を取り込み、表面に浮き上がる
- 大気から守る:溶けた金属の表面を覆い、空気中の酸素や窒素が入り込むのを防ぐ
- ビードを整える:表面を覆いながらゆっくり冷えることで、ビードの形や外観を整える
酸素や窒素が溶接金属に入り込むと、気孔(ブローホール)ができたり、溶接部の強さや粘り強さが落ちたりする原因になります。
スラグは、こうした欠陥から溶接部を守る「ふた」のような働きをしているのです。
被覆剤やフラックスの成分と役割については、以下の記事で詳しく解説しているので参考にしてみてください。
溶接でスラグが出る理由
アーク溶接では、アークの熱で溶接材料と母材の一部が溶けて、千数百度を超える高温の溶融金属になります。
この状態の金属は、酸素や窒素などの気体をとても吸収しやすくなっています。
このうち水素や窒素は、溶接棒の乾燥(防湿)や、溶接中のシールドを確実に行うことで減らすことができます。
一方で酸素は、被覆剤に含まれる炭酸塩や、シールドガスの炭酸ガス(CO2)がアークの熱で分解して発生するため、どうしても溶融金属の中に多く入り込みます。
そこで溶接材料には、酸素と結びつきやすいケイ素やマンガンが「脱酸剤」として加えられています。
脱酸剤が酸素を取り込んでできた酸化物がスラグとして浮き上がることで、溶接金属の中の余分な酸素が取り除かれる仕組みです。
さらに、被覆アーク溶接棒やスラグ系のフラックス入りワイヤでは、溶接部の表面をしっかり覆うために、脱酸剤のほかにもスラグをつくる成分が積極的に加えられています。
スラグが出る溶接・出ない溶接
スラグが出るかどうかは、溶接方法(溶接材料にフラックスを使うかどうか)で変わります。
主な溶接方法ごとに表にまとめました。
| 溶接方法 | スラグ | 理由・特徴 |
|---|---|---|
| 被覆アーク溶接(手溶接) | 出る | 溶接棒の被覆剤が溶けてスラグになる。ビード全体を覆う |
| フラックス入りワイヤの溶接 | 出る | ワイヤーの中のフラックスがスラグになる。セルフシールドワイヤーも同じ |
| サブマージアーク溶接 | 出る | 粒状のフラックスの中で溶接し、厚いスラグがビードを覆う |
| ソリッドワイヤのCO2・マグ溶接 | 少ない | フラックスはないが、脱酸でできた酸化物がガラス状の小さな粒として点々と残ることがある |
| ティグ溶接 | ほぼ出ない | 不活性ガスで溶接部を守り、フラックスを使わない |
被覆アーク溶接やフラックス入りワイヤの溶接は、スラグを取る手間はかかるものの、屋外や風のある場所でも溶接部を守りやすいという利点があります。
一方、ティグ溶接やソリッドワイヤの溶接は後処理が少ない反面、シールドガスが風で乱れやすいため、屋外では風よけなどの対策が必要です。
それぞれの溶接方法の特徴は、以下の記事も参考にしてみてください。
溶接棒の種類によるスラグの違い
被覆アーク溶接棒は、被覆剤の成分によっていくつかの系統に分かれており、系統によってスラグのかぶり方やはがれやすさが変わります。
特に「スラグはく離性」(スラグのはがれやすさ)は、メーカーの商品説明にも書かれている大切な性能です。
WELD ALL で取り扱っている代表的な溶接棒について、メーカーの商品説明(WELD ALL 商品ページ掲載)にあるスラグに関する記載をまとめました。
| 系統(JIS記号の末尾) | 代表銘柄 | スラグ・作業性に関するメーカーの記載 |
|---|---|---|
| イルミナイト系(19) | 神鋼 B-17 | 溶込みが深く、スラグはく離も優れている |
| イルミナイト系(19) | 神鋼 B-10 | 下向でスラグ被りが安定し、光沢のある美しいビードが得られる |
| ライムチタニヤ系(03) | 神鋼 ZERODE-44(Z-44) | 再アーク性、スラグはく離性に優れ、断続溶接・すみ肉溶接・タック溶接に適する |
| ライムチタニヤ系(03) | 日鉄 NS-03Hi | 再アーク性、ビード伸び、スラグはく離性が抜群でスパッタの飛散も少ない |
| 高酸化チタン系(13) | 神鋼 RB-26 | スパッタが少なく、光沢あるビードが得られる。薄板の立向下進に適する |
| 低水素系(16) | 神鋼 LB-52 | アークの集中性、スラグはく離性、ビード外観が良好 |
「スラグがきれいにはがれる」ことは、作業の速さだけでなく、多層盛りのときに前のパスのスラグを取り残しにくいという点でも大切です。
スラグはく離性は、溶接棒を選ぶときの目安の一つになります。
ただし、同じ溶接棒でも、電流が合っていなかったり、溶接棒が湿気を吸っていたりすると、スラグの状態は悪くなります。
メーカーの商品説明でも、過度に吸湿すると作業性が悪くなるとして、使用前の乾燥が指定されています。
溶接棒の系統ごとの違いや選び方は、以下の記事で詳しく解説しています。
スラグとスパッタの違い
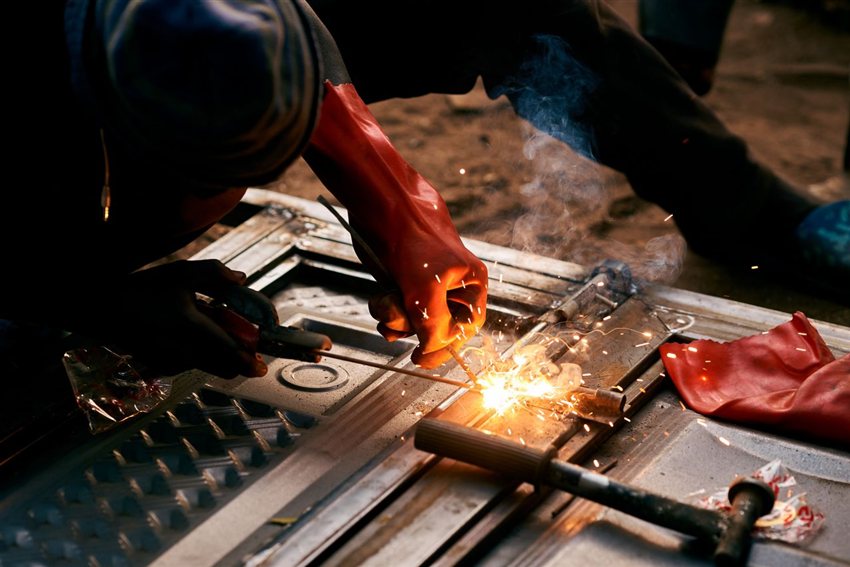
スラグとよく混同されるのが「スパッタ」です。
どちらも溶接で出るものですが、正体も出る場所もまったく違います。
| 項目 | スラグ | スパッタ |
|---|---|---|
| 正体 | 金属ではないかす(酸化物が主体) | 飛び散った金属の粒 |
| 出る場所 | ビードの表面を膜のように覆う | ビードのまわりの母材などに飛び散って付く |
| 役割 | 溶接部を大気から守り、不純物を取り除く | 役割はなく、少ないほどよい |
| 後処理 | ハンマーやワイヤーブラシではがす | スクレーパーやグラインダーで取る |
かんたんにいえば、スラグは「溶接部を守るために出るもの」、スパッタは「できるだけ出したくないもの」です。
スパッタが出る原因や防ぎ方は、以下の記事で詳しく解説しているので参考にしてみてください。
溶接スラグの取り方
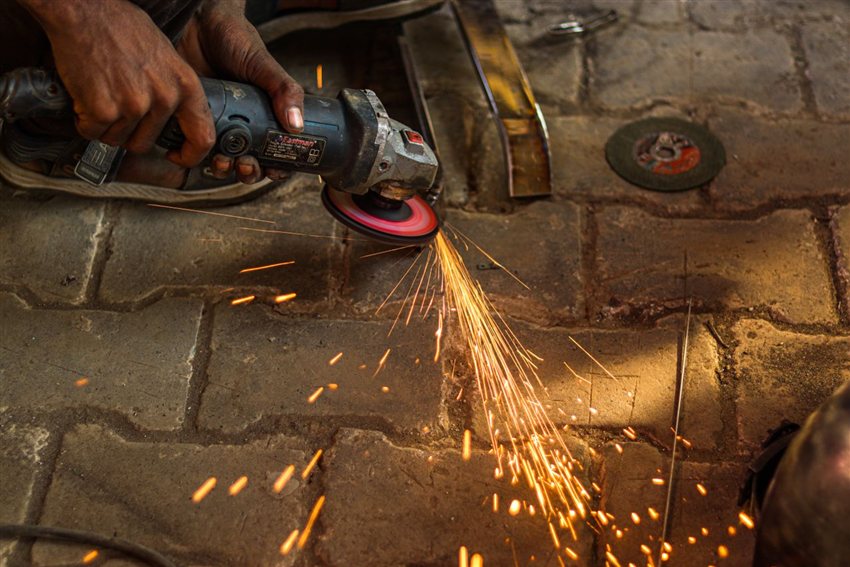
スラグ取りに使う道具
スラグを取るときは、主に次のような道具を使います。
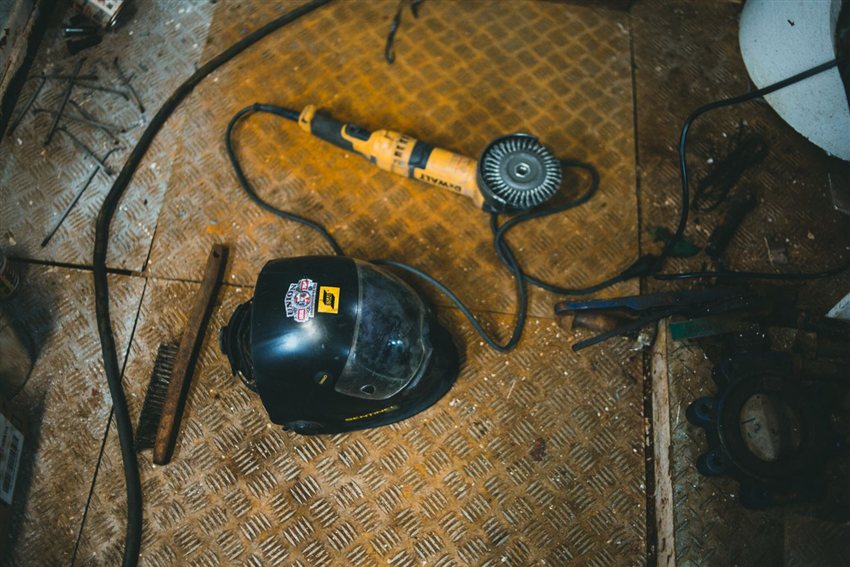
- チッピングハンマー:先がとがったハンマーで、スラグをたたいて割り、はがす
- ワイヤーブラシ:細かく残ったスラグや粉をこすり落とす
- タガネ:すみ肉の角や開先の奥など、ハンマーが届きにくい所のスラグを落とす
- ディスクグラインダー(ワイヤーホイール・砥石):多層盛りの層間や、取れにくいスラグを削り落とす
スラグを取る手順
- ビードが少し冷めるまで待つ(赤熱しているうちにたたくと、ビードを傷めることがある)
- 保護めがねや手袋を着ける(スラグは高温のまま勢いよく飛ぶことがある)
- チッピングハンマーで、ビードの端から軽くたたいてスラグを割り、はがす
- ワイヤーブラシで、ビードの表面と両側の止端部に残ったスラグをこすり落とす
- ビードの表面を目で確かめ、スラグの取り残しや割れ、穴がないかを確認する
スラグは見た目以上に熱く、はがれるときに顔のほうへ飛んでくることもあります。
たたくときは、必ず保護めがねを着けて、顔をビードに近づけすぎないようにしましょう。
溶接で使う保護具の種類は、以下の記事で紹介しています。
スラグが取れにくいときに考えられる原因
スラグがビードに焼き付いて取れにくいときは、次のような原因が考えられます。
- 電流が適正範囲から外れている
- 溶接棒が湿気を吸っている
- ビードの形が悪く、止端部にくぼみ(アンダーカット)ができている
- 母材の錆や汚れが残っている
特に、ビードの止端部がえぐれていると、そこにスラグが入り込んで残りやすくなります。
アンダーカットの原因と防ぎ方は、以下の記事も参考にしてみてください。
スラグ巻き込みとは?原因と防ぎ方

スラグ巻き込み(スラグ巻込み)とは、スラグが溶接金属の中に取り残されてしまう溶接欠陥のことです。
表面からは見えないことが多く、溶接部の強さを下げたり、割れのきっかけになったりします。
X線検査などで見つかる代表的な内部欠陥の一つで、特に何層も重ねて溶接する多層盛りで起こりやすくなります。
スラグ巻き込みの主な原因と対策
| 主な原因 | 対策 |
|---|---|
| 前のパスのスラグを取り残したまま次のパスを溶接した | 1パスごとにスラグを取り、ワイヤーブラシやグラインダーで層間を清掃する |
| 電流が低すぎる、溶接速度が遅すぎる | スラグが溶融池より先に流れ込み、巻き込みやすくなるため、適正な電流と速度で溶接する |
| 溶接棒の角度・運棒が合っていない | スラグが溶融池の前に出ないよう、溶接棒の角度と運棒を保つ |
| ビードの形が悪く、止端部や層の間に深いくぼみがある | ビードをなだらかに置く。くぼみはグラインダーで整えてから次のパスを溶接する |
| 開先が狭い、または開先の形が合っていない | スラグを取りやすく、溶接棒が奥まで届く開先の形にする |
なかでも基本となるのが、1パスごとの「層間清掃」です。
前のパスのスラグを丁寧に取ってから次のパスを置くことで、スラグ巻き込みの多くは防ぐことができます。
多層盛りの手順やコツは、以下の記事で詳しく解説しています。
スラグ巻き込みを見つけたときは
スラグ巻き込みは、表面を整えるだけでは直りません。
欠陥のある部分をグラインダーなどで削り取ってスラグを完全に取り除き、きれいになったことを確かめてから、もう一度溶接し直します。
重要な構造物では、補修の方法や再検査の要否が決められていることがあるため、施工の要領書や検査の担当者の指示に従ってください。
溶接部の強度の考え方については、以下の記事も参考にしてみてください。
溶接スラグのよくある質問
Q. スラグがきれいにはがれるのは、良い溶接のしるしですか?
一つの目安にはなります。
適正な電流・速度で溶接でき、ビードの形が整っていると、スラグははがれやすくなります。
ただし、スラグのはがれやすさは溶接棒の系統や銘柄によっても違うため、はがれやすさだけで判断せず、スラグを取ったあとのビードの外観(割れ、穴、アンダーカットの有無)も必ず確認しましょう。
Q. スラグを取らずに塗装してもよいですか?
おすすめしません。
スラグが残ったまま塗装すると、塗膜がスラグごとはがれたり、すき間から錆が出たりする原因になります。
塗装やめっきをする前には、スラグとスパッタを取り除いておきましょう。
Q. 多層盛りのとき、毎回スラグを取る必要はありますか?
はい、1パスごとに取るのが基本です。
スラグを残したまま次のパスを溶接すると、スラグ巻き込みの原因になります。
Q. 半自動溶接(CO2溶接)でもスラグは出ますか?
ソリッドワイヤの場合、スラグはほとんど出ませんが、ガラス状の小さな粒が点々と残ることがあります。
フラックス入りワイヤやセルフシールドワイヤーを使う場合は、被覆アーク溶接と同じようにビードがスラグで覆われるため、スラグ取りが必要です。
Q. 溶接スラグとエレクトロスラグ溶接は関係がありますか?
エレクトロスラグ溶接は、溶けたスラグに電流を流したときの熱(抵抗熱)で溶接する、厚板向けの溶接方法の名前です。
この記事で解説した「溶接のあとにビードを覆うスラグ」とは、意味が違います。
この記事で紹介した溶接棒
WELD ALL では、今回ご紹介したスラグはく離性に優れた溶接棒を、5kgの小箱から通販でご購入いただけます。
- 神鋼 B-17(イルミナイト系・全姿勢用。スラグはく離も優れる)
- 神鋼 ZERODE-44(Z-44)(ライムチタニヤ系・薄〜中板用。再アーク性・スラグはく離性に優れる)
▶ 神鋼 ZERODE-44 の商品一覧(棒径・容量別)はこちら
- 日鉄 NS-03Hi(ライムチタニヤ系・一般構造物用。スラグはく離性が抜群)
▶ 日鉄 NS-03Hi の商品一覧(棒径・容量別)はこちら
- 神鋼 LB-52(低水素系・490MPa級高張力鋼用。スラグはく離性が良好)
まとめ
溶接スラグは、溶接材料の被覆剤やフラックスから生まれる酸化物主体のかすで、溶けた金属の中の不純物を取り除き、表面を覆って大気から守る大切な役割を持っています。
一方で、溶接のあとに取り残したり、溶接金属の中に巻き込んだりすると、外観不良や溶接欠陥の原因になります。
ビードが少し冷めてから保護めがねを着けてスラグを取ること、多層盛りでは1パスごとに層間清掃をすることが、きれいで強い溶接部をつくるポイントです。
溶接棒・溶接機材の通販専門店 WELD ALL(ウエルドオール)では、スラグはく離性に優れたイルミナイト系・ライムチタニヤ系・低水素系の溶接棒を、小ロットから通販でご購入いただけます。
平日および土曜日の15時までのご入金確認で当日発送が可能ですので、溶接材料をお探しの際はぜひご利用ください。