低水素系溶接棒とは?特徴とメリット・デメリット、乾燥方法や使い方のコツを解説
こんにちは、溶接棒・溶接機材の通販専門店 WELD ALL(ウエルドオール)です。
建築鉄骨や橋梁、圧力容器など、強度や信頼性が求められる溶接でよく使われるのが「低水素系溶接棒」です。
一方で、「乾燥が必要と聞いたけれど、どのくらい焼けばいいの?」「普通の溶接棒と何が違うの?」と迷われる方も少なくありません。
この記事では、低水素系溶接棒の特徴と仕組み、メリット・デメリット、ほかの系統との違い、代表的な銘柄、そして乾燥・保管の方法や使い方のコツまでを、メーカーの公表値をもとにわかりやすく解説します。
目次
低水素系溶接棒とは?
低水素系溶接棒とは、被覆剤(フラックス)の主成分に石灰石(炭酸カルシウム)やホタル石(フッ化カルシウム)を使い、溶接金属に入り込む水素の量を少なく抑えた被覆アーク溶接棒のことです。
溶接金属に水素が多く残ると、溶接後しばらくしてから割れが発生する「低温割れ(水素割れ)」の原因になります。
低水素系溶接棒は、この水素を減らすことで、割れに強く、粘り強い(靭性の高い)溶接金属が得られるように設計されています。
そのため、高張力鋼や厚板、拘束の大きい継手など、割れが起きやすい条件の溶接や、建築・橋梁・造船・圧力容器といった重要な構造物の溶接に広く使われています。
溶接棒の基本的な仕組みや種類については、以下の記事で詳しく解説しているので参考にしてみてください。
JIS記号の「16」が低水素系の目印
被覆アーク溶接棒の種類は、JIS Z 3211 で「E4316」のような記号で表されます。
- 「E」:被覆アーク溶接棒であること
- 「43」「49」:溶接金属の引張強さの区分(43=430MPa級、49=490MPa級)
- 末尾の2けた:被覆剤の系統(16=低水素系)
たとえば、軟鋼用の LB-47 や LB-26 は「E4316」、490MPa級高張力鋼用の LB-52 は「E4916」です。
パッケージや商品ページの JIS 記号の末尾が「16」であれば、低水素系の溶接棒だと判断できます。
低水素系溶接棒のメリット
低温割れ(水素割れ)が起きにくい
最大のメリットは、溶接金属中の水素が少ないため、低温割れが起きにくいことです。
低温割れは溶接直後ではなく時間がたってから発生することもあり、目視で見落としやすい厄介な欠陥です。
割れの心配が大きい厚板や高張力鋼の溶接で、低水素系が選ばれる理由はここにあります。
機械的性質やX線性能に優れる
低水素系の溶接金属は、強度だけでなく粘り強さ(靭性)にも優れています。
また、内部欠陥が出にくく、X線検査(放射線透過試験)で求められる品質を満たしやすいのも特長です。
メーカーの商品説明でも、LB-52・LB-47・LB-26 はいずれも「X線性能、機械的性質に優れる」とされています。
溶接部の強度の考え方については、以下の記事も参考にしてみてください。
全姿勢で溶接できる銘柄が多い
代表的な低水素系溶接棒は、下向だけでなく立向・上向など全姿勢での溶接に対応しています。
現場での鉄骨の組立や配管など、姿勢を選べない作業でも使いやすいのは大きな利点です。
低水素系溶接棒のデメリット・注意点
吸湿しやすく、使用前の乾燥が欠かせない
低水素系溶接棒の被覆剤は空気中の水分を吸いやすく、吸湿すると溶接金属中の水素が増えてしまいます。
せっかくの「低水素」の性能を発揮させるには、使用前の乾燥(再乾燥)が欠かせません。
乾燥の具体的な方法は後ほど詳しく解説します。
アークスタート時にブローホールが出やすい
低水素系溶接棒の被覆剤に含まれる石灰石は、ほかの系統で使われる成分に比べて、分解してガスを出す温度が高いという性質があります。
そのため、アークの熱が十分でない溶接の始め(アークスタート時)はシールド(保護)が不足しやすく、ブローホール(気孔)が出やすくなります。
対策は「使い方のコツ」で紹介します。
ブローホールそのものの原因や直し方は、以下の記事で解説しています。
作業性には慣れが必要
低水素系溶接棒は、アーク長をできるだけ短く保つことが求められます。
アーク長が長くなるとシールドが不足し、気孔や割れの原因になるためです。
イルミナイト系などに比べると扱いに慣れが必要と感じる方も多いため、練習用の鋼板で感覚をつかんでから本番に臨むと安心です。
ほかの系統との違い(比較表)
被覆アーク溶接棒には、被覆剤の成分によっていくつかの系統があります。
主な系統の違いを表にまとめました。
| 系統 | JIS記号の末尾 | 主な特徴 | 向いている用途 |
|---|---|---|---|
| イルミナイト系 | 19 | 作業性と機械的性質のバランスがよい | 一般構造物の全姿勢溶接 |
| ライムチタニヤ系 | 03 | ビード外観がよく、作業性が高い | 一般構造物、薄板〜中板 |
| 高酸化チタン系 | 13 | アークが安定し、ビードがきれい。薄板向き | 薄板、軽構造物 |
| 低水素系 | 16 | 割れに強く、靭性・X線性能に優れる。乾燥が必須 | 厚板、高張力鋼、建築鉄骨、橋梁、圧力容器 |
「見た目がきれいで扱いやすい溶接棒」を選ぶか、「割れにくく信頼性の高い溶接棒」を選ぶかで、適した系統が変わります。
強度や検査が求められる構造物では低水素系、軽い構造物や薄板では高酸化チタン系やライムチタニヤ系、というように使い分けるのが一般的です。
代表的な低水素系溶接棒の比較
WELD ALL で取り扱っている神戸製鋼の代表的な低水素系溶接棒3銘柄を比較しました。
数値はメーカーの公表値(WELD ALL 商品ページ掲載)です。
| 銘柄 | JIS規格 | 対象鋼種 | 特長 | 電流範囲の例(下向/立向・上向) |
|---|---|---|---|---|
| LB-52 | Z 3211 E4916 U | 490MPa級高張力鋼 | 490MPa級鋼用低水素棒の代表銘柄。アークの集中性、スラグはく離性、ビード外観が良好 | φ2.6:55〜85A/50〜80A、φ3.2:90〜130A/80〜120A |
| LB-47 | Z 3211 E4316 U | 軟鋼 | 最もベーシックな低水素系棒。全姿勢溶接が容易で、技能検定用としても使用される | φ4.0:130〜180A/110〜170A |
| LB-26 | Z 3211 E4316 U | 軟鋼 | 能率性を加味した設計で、溶着速度が速く溶接能率の向上に効果がある | φ2.6:55〜85A/50〜80A |
※3銘柄とも推奨電流は AC、DC(±)です。
電流範囲は棒径によって異なるため、ご使用の棒径の商品ページでご確認ください。
選び方の目安は次のとおりです。
- 490MPa級の高張力鋼を溶接する、迷ったら代表銘柄を選びたい → LB-52
- 軟鋼の重要部材を全姿勢で溶接する、技能検定の練習をしたい → LB-47
- 軟鋼で作業のスピードも重視したい → LB-26
低水素系溶接棒の乾燥方法と保管のポイント
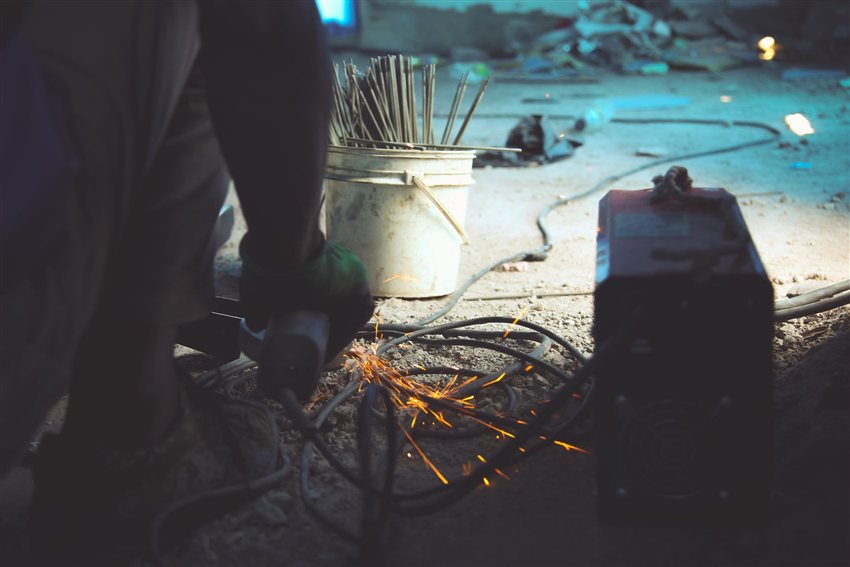
使用前に300〜350℃で30〜60分乾燥する
低水素系溶接棒は、メーカーで十分に乾燥・包装されたものであっても、使用前にもう一度乾燥(再乾燥)を行う必要があります。
日本溶接協会の解説によると、低水素系溶接棒は一般に300〜400℃で30〜60分の乾燥を行います。
ただし、乾燥温度や時間は鋼種・銘柄ごとに適正な条件が定められているため、必ず銘柄ごとの指定に従ってください。
LB-52・LB-47・LB-26 の場合は、メーカーが「使用前に300〜350℃で30〜60分の乾燥」を指定しています。
ほかの系統の溶接棒に比べて乾燥温度が高いのは、高温で焼かないと取り除けない性質の水分が含まれているためです。
乾燥には、溶接棒専用の乾燥機を使います。
乾燥後は100〜150℃の保管容器で保管する
乾燥した溶接棒をすぐに使わない場合は、100〜150℃に保てる保管容器(ロッドケースなど)に入れておき、使う分だけ取り出します。
大気に置いてよい時間は2〜4時間が目安
乾燥した後でも、空気中に置いておくと再び水分を吸ってしまいます。
乾燥後に大気中に放置してよい時間は、通常2〜4時間が目安とされています。
この時間を超えた場合は、もう一度乾燥し直してから使いましょう。
気温や湿度が高い時期ほど吸湿は早く進むため、梅雨や夏場は特に注意が必要です。
低水素系溶接棒の使い方のコツ
アークスタートは「後戻り法」か「捨金法」で
アークスタート時のブローホールを防ぐには、次のどちらかの方法が有効です。
メーカーの作業の要点でも、この2つの方法の採用が推奨されています。
- 後戻り法(後戻りスタート運棒法):溶接を始めたい位置より10〜20mmほど先(溶接方向側)でアークを出し、溶接開始点まで戻ってから改めてビードを置いていく方法
- 捨金法:不要な鋼板の上でアークを出していったん切り、溶接棒の先端が赤熱しているうちに本番の溶接開始点で再びアークを出す方法
アークが母材にくっついてしまってうまく始められない場合は、以下の記事のコツも参考にしてみてください。
アーク長はできるだけ短く保つ
アーク長が長くなるとシールドが不足し、空気が混入してブローホールの原因になります。
低水素系溶接棒では、アーク長をできるだけ短く保つことが基本です。
ウィービングの幅を広げすぎないことも、シールド不足を防ぐうえで大切です。
母材の錆・汚れ・水分を取り除く
溶接棒をしっかり乾燥させても、母材に錆やペイント、油、結露などの水分が残っていると、そこから水素や気孔の原因が入り込みます。
溶接前にワイヤーブラシやグラインダーで清掃し、濡れている場合は乾かしてから溶接しましょう。
強風の中では溶接しない
屋外で風が強いと、アークのシールドが吹き飛ばされてブローホールが発生しやすくなります。
風よけを設けるなどの対策をとりましょう。
また、過大な電流もシールド不足の原因になるため、電流は銘柄・棒径ごとの電流範囲内に設定します。
低水素系溶接棒のよくある質問
Q. 乾燥機がない場合でも使えますか?
低水素系溶接棒は、使用前に300℃以上で再乾燥することを前提に設計されています。
乾燥設備がない環境では、本来の性能(低水素であること)を十分に発揮できません。
重要な構造物の溶接で使う場合は、溶接棒乾燥機と保管容器を用意しましょう。
少量だけ使う場合は、5kgの小箱を選び、開封後は早めに使い切るのがおすすめです。
Q. 一度乾燥すれば、その日は一日中使えますか?
乾燥後に大気中に放置してよい時間は、通常2〜4時間が目安です。
作業が長時間にわたる場合は、保管容器から使う分だけ取り出し、時間を超えたものは再乾燥してから使います。
Q. 交流(AC)の溶接機でも使えますか?
LB-52・LB-47・LB-26 は、いずれも推奨電流が「AC、DC(±)」とされており、交流・直流のどちらの溶接機でも使用できます。
ただし、棒径ごとに電流範囲が決められているため、お使いの溶接機で必要な電流が出せるかを確認してから選びましょう。
Q. 技能検定(JIS溶接技能者評価試験)の練習に使えますか?
LB-47 は、メーカーの説明でも「技能検定用としても使用される」とされている、最もベーシックな低水素系棒です。
試験で使用する溶接棒の指定がある場合は、その指定に従ってください。
この記事で紹介した低水素系溶接棒
WELD ALL では、今回ご紹介した低水素系溶接棒を、5kgの小箱から通販でご購入いただけます。
- 神鋼 LB-52(490MPa級高張力鋼用・低水素系の代表銘柄)
- 神鋼 LB-47(軟鋼用・全姿勢・技能検定にも)
- 神鋼 LB-26(軟鋼用・溶着速度が速く能率重視)
まとめ
低水素系溶接棒は、被覆剤の工夫によって溶接金属中の水素を少なくし、低温割れに強く、粘り強い溶接金属が得られる溶接棒です。
建築鉄骨や橋梁、圧力容器など、強度や検査が求められる溶接で欠かせない存在です。
その性能を引き出すためには、使用前に銘柄ごとに指定された条件(LB-52・LB-47・LB-26 は300〜350℃で30〜60分)で乾燥し、乾燥後は保管容器で管理すること、そしてアークスタートを後戻り法や捨金法で行い、アーク長を短く保つことがポイントです。
溶接棒・溶接機材の通販専門店 WELD ALL(ウエルドオール)では、神鋼・日鉄をはじめとする低水素系溶接棒を、小ロットから通販でご購入いただけます。
平日および土曜日の15時までのご入金確認で当日発送が可能ですので、溶接材料をお探しの際はぜひご利用ください。